
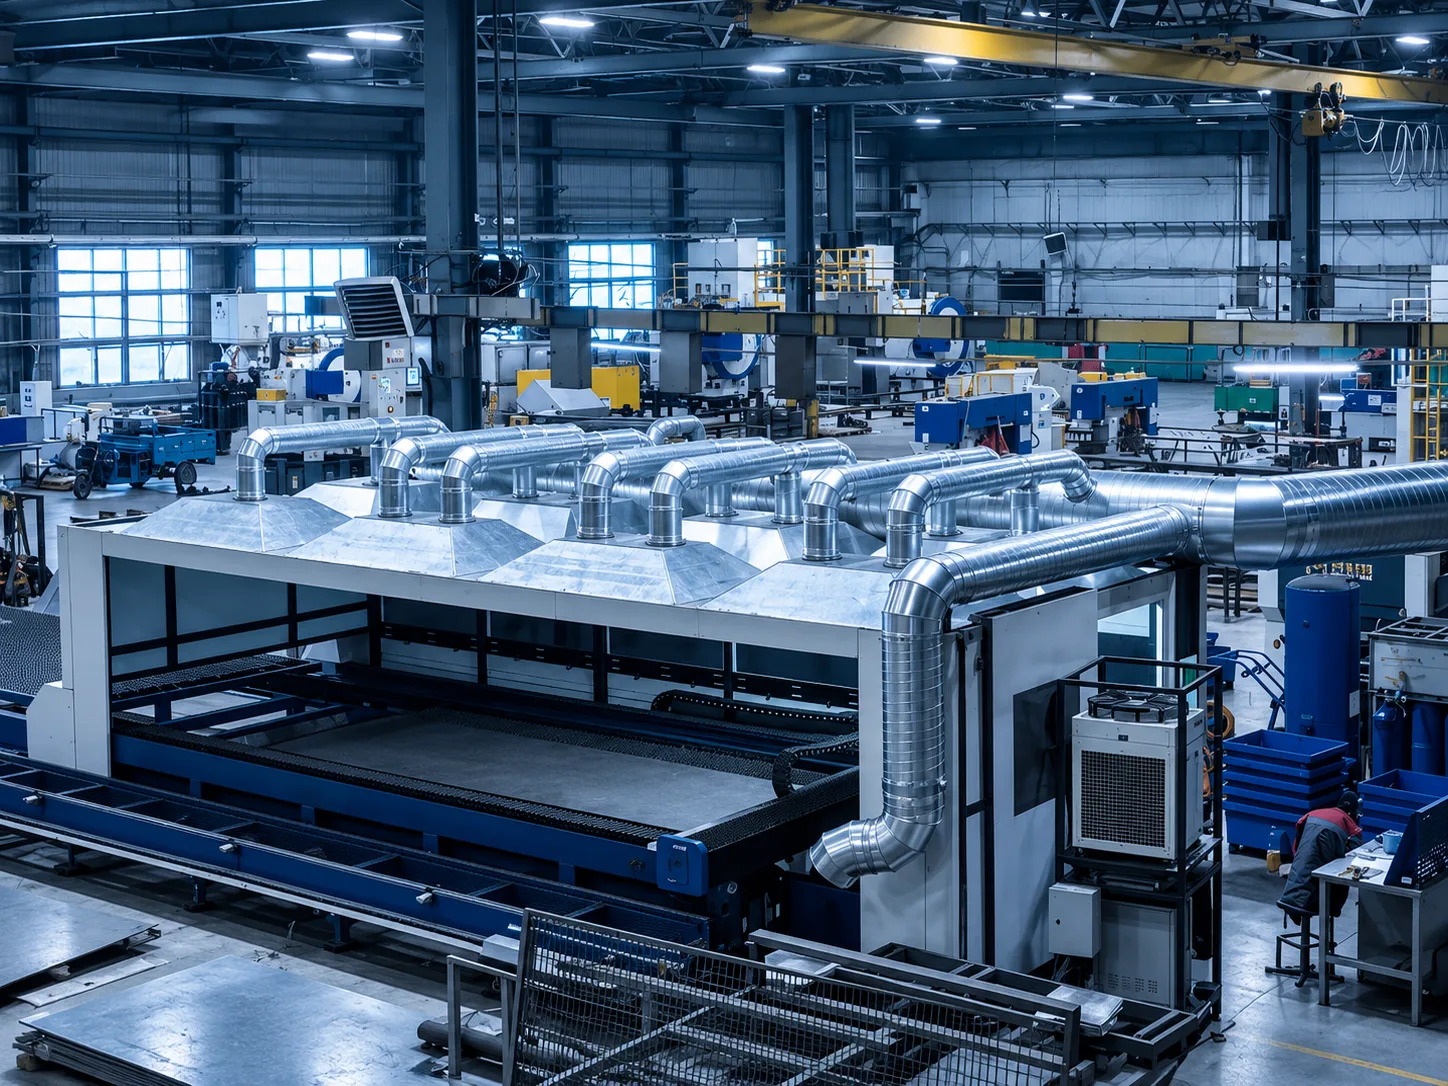
Плазменная и лазерная резка металла сопровождается образованием дыма, мелкодисперсной пыли, аэрозолей и газообразных продуктов. Без организованного удаления загрязнения распространяются по производственному помещению, оседают на оборудовании и конструкциях, а также увеличивают нагрузку на общеобменную вентиляцию.
Организация вытяжки от станка
Конкретная схема удаления воздуха зависит от конструкции оборудования. Во многих станках зона резки расположена над рабочим столом, а загрязнённый воздух удаляется через вытяжную систему, расположенную под ним. Такая организация позволяет направлять дым и частицы от зоны обработки непосредственно в вытяжной канал.
Но существует важный аспект: стол должен быть полностью укрыт металлом. Просто доложите металл на свободные места, даже если вы его не будете резать. Это создаст принцип тоннеля: вытяжной воздух не будет засасываться через весь стол, а сосредоточится в зоне реза, и повысится эффективность всасывания.
К сожалению, большинство предусмотренных производителем вытяжных каналов не способны эффективно справляться с задачей вытяжки. Это связано со странным фактором. Производитель в большинстве случаев предусматривает вытяжку через балки несущей рамы, преподнося это как 2 в 1. Вдобавок идёт переразмеренный вентилятор максимального напора и мощности двигателя, лишь бы протянул.
Но правила аэродинамики нам говорят, что есть критическое сопротивление, выше которого расход воздуха не пойдёт, и в итоге мы имеем удешевлённое, частично справляющееся оборудование. Хорошая вытяжка требует должного сечения каналов, и грамотный подход позволяет найти места для их прокладки даже с условием откатывания зольных тележек. И вентилятор в данном случае требуется наполовину меньше, чем заложил производитель, просто потому, что учтена аэродинамика и выполнены условия оптимальных скоростей, а не завышенных.
Система расположения зонтов над столом резки также имеет место быть. Пары, сами поднимаясь, попадают под купол и, не имея возможности вырваться из-под него, удаляются вытяжными воздуховодами.
При резке толстых металлов выделяется большее количество дыма. В таких случаях используют комбинированный метод с организацией отсоса из верхней и нижней зон. Вдобавок может применяться полное укрытие стола заводским коробом.
Но в то же время просто укрытие коробом не отменяет должного расчёта объёма вытяжки, потому как дым, поднявшись, сам не рассосётся и вниз, будучи лёгким, не уйдёт. Хотя в большинстве случаев производитель оборудования об этом умалчивает, не оставляя отверстий для верхнего подключения.
Производительность вентилятора — не единственный критерий
При подборе вентилятора для станка недостаточно знать необходимый расход воздуха в м³/ч.
Вентилятор должен преодолеть сопротивление всей сети:
- вытяжного стола или патрубка станка;
- воздуховодов;
- поворотов и переходов;
- фильтров;
- клапанов;
- других элементов системы.
Чем длиннее и сложнее трасса, тем выше её аэродинамическое сопротивление.
Поэтому вентилятор необходимо подбирать по рабочей точке — требуемому расходу воздуха при определённом давлении. Если ориентироваться только на максимальную производительность вентилятора, после подключения к реальной сети фактический расход может оказаться значительно ниже необходимого.
Воздуховоды также требуют правильного расчёта
Для вытяжки от станков плазменной и лазерной резки важно правильно подобрать сечение воздуховодов и скорость движения воздуха.
При слишком низкой скорости часть транспортируемой пыли может оседать внутри сети. Это приводит к постепенному загрязнению воздуховодов, увеличению их сопротивления и необходимости более частой очистки.
Слишком высокая скорость тоже нежелательна: увеличиваются аэродинамические потери, шум и необходимая мощность вентилятора.
Поэтому диаметр или сечение воздуховодов рассчитываются с учётом расхода воздуха и характера транспортируемых загрязнений. Трассу желательно делать максимально рациональной, избегая лишних поворотов и резких переходов.
Плазменная и лазерная резка требуют разных расчётов
Несмотря на похожую задачу — удаление продуктов обработки металла — использовать одно универсальное решение для любого станка неправильно. На параметры вытяжки влияют:
- тип станка и технология резки;
- размер рабочего стола;
- мощность оборудования;
- вид и толщина обрабатываемого материала;
- интенсивность работы;
- конструкция вытяжного стола;
- требования производителя оборудования;
- длина и конфигурация вентиляционной сети.
Например, вытяжная система небольшого лазерного станка и крупного промышленного комплекса плазменной резки может существенно отличаться как по производительности, так и по устройству фильтрации и воздуховодной сети.
Ошибки при организации вентиляции станков
На практике проблемы часто возникают не из-за недостаточной мощности оборудования, а из-за неправильного устройства всей системы.
Например, устанавливается мощный вентилятор, но не учитывается сопротивление фильтров и воздуховодов. Или предусматривается эффективная вытяжка, но отсутствует достаточный приток воздуха. Ещё одна проблема — слишком длинная и сложная сеть воздуховодов, из-за которой фактическая производительность значительно отличается от расчётной.
Поэтому вытяжку от станка необходимо рассматривать целиком: от места образования загрязнений до точки выброса или системы очистки воздуха.
Вентиляция участков плазменной и лазерной резки
Наша компания выполняет проектирование и реализацию систем промышленной вентиляции с учётом особенностей технологического оборудования на объекте. Для участков плазменной и лазерной резки рассчитывается местная вытяжка, подбираются вентиляторы и элементы вентиляционной сети, а её работа согласовывается с общеобменной приточно-вытяжной системой предприятия.
Такой подход позволяет создать систему не просто с высокой паспортной производительностью, а с параметрами, необходимыми для эффективного удаления загрязнений в реальных условиях работы производства.